01
Масштаб
Крупный завод — это тысячи и десятки тысяч сварных . Стройка идёт годами, и на площадке одновременно работают разные подрядчики.
Контроль качества трубопроводов Продукт PipeQC
PipeQC ведёт трубопровод от чертежа до гидроиспытания: кто варил стык, по какой процедуре, что показал рентген и что ещё мешает испытанию.
Бесплатный пилот на одном контуре тест-пакетов →01 · Как строят завод
Нефтеперерабатывающий завод, газовый комплекс, химкомбинат, электростанция. По их трубам под давлением идут пар, газ, нефть и кислоты. Уберите трубы — останется оборудование, которое ничего не делает.
01
Крупный завод — это тысячи и десятки тысяч сварных . Стройка идёт годами, и на площадке одновременно работают разные подрядчики.
02
Сварной шов нельзя разобрать и переделать после пуска. Поэтому у каждого стыка должен быть паспорт: кто варил, по какой , что показал контроль. Его хранят десятилетиями.
03
От того, что течёт по трубе, зависят сталь, толщина стенки и доля стыков, которые уйдут на . На воде проверяют выборку, на опасной среде — каждый стык.
02 · Стадии
У каждой линии один и тот же путь. На каждой стадии работу ведёт другой участник, и на каждой передаче теряются данные. PipeQC ведёт стадии со второй по шестую.
01
Проектировщики выдают чертёж каждой линии: все детали, стыки и материалы с номерами.
Приходит в PipeQC
передаёт чертежи →
02
Линию режут на катушки размером с фуру. Каждый разрез станет полевым стыком на площадке.
PipeQC фиксирует
передаёт катушки →
03
Материал сверяют по номеру плавки. Катушку режут, собирают и варят по утверждённой процедуре, каждый шов осматривают.
PipeQC фиксирует
передаёт стыки на контроль →
04
Шов просвечивают, не разрушая. Сколько стыков проверить, задаёт класс среды: от выборки на воде до каждого стыка на опасной среде.
PipeQC фиксирует
передаёт катушки на площадку →
05
Катушки ставят на опоры, варят полевые стыки, затягивают фланцы. Инспектор обходит линию и записывает недоделки.
PipeQC фиксирует
передаёт линии в пакет →
06
Связанные линии объединяют в пакет и держат под давлением воды выше рабочего. После испытания снимают каждую заглушку.
PipeQC фиксирует
дальше пусконаладка ⋯
03 · Путь трубы подробно
Слева — изометрия одной линии. Прокручивайте: на каждой стадии чертёж меняется так же, как меняется запись о линии в системе.
01 · Изометрия
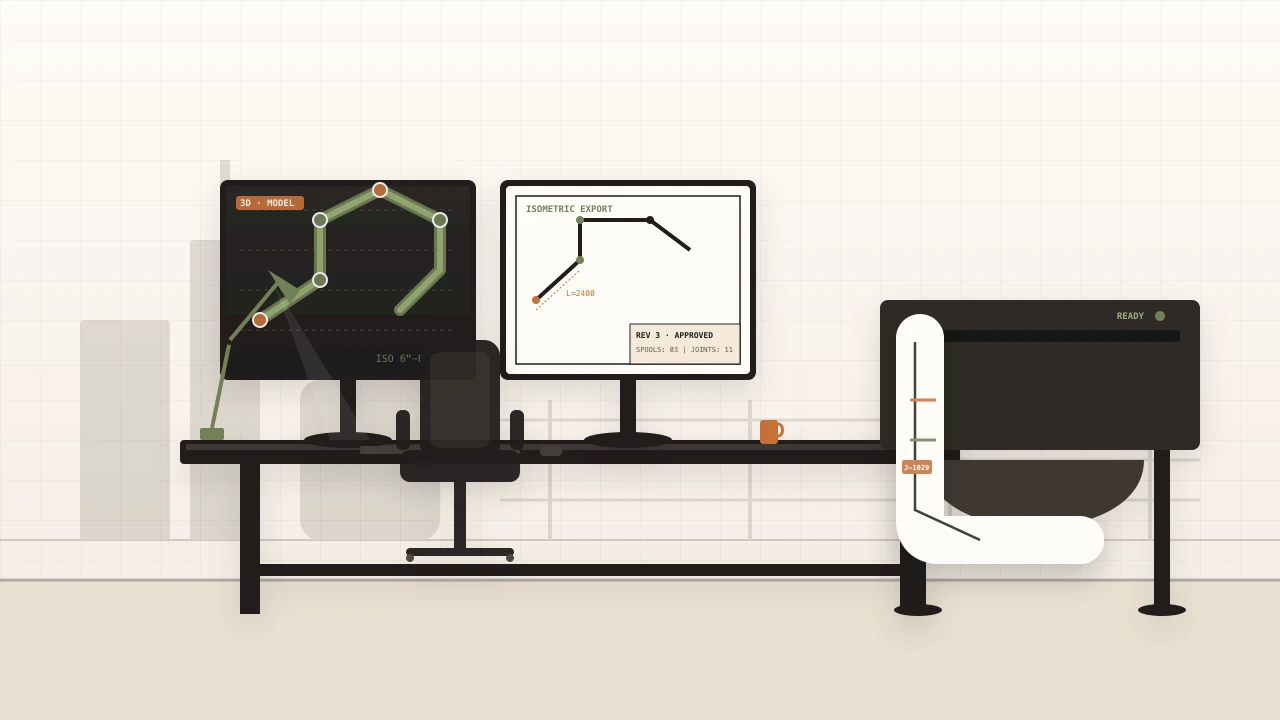
Проектировщики выдают на стройку : путь одной трубы от насоса до теплообменника. На нём пронумерованы каждый прямой участок, колено, тройник и фланец, а внизу — спецификация деталей. На средний завод таких чертежей тысячи.
На чертеже. Линия 6"-P-2041-A1: стыки J-01…J-11 и фланец FL-03. Пока это только чертёж.
02 · Катушки
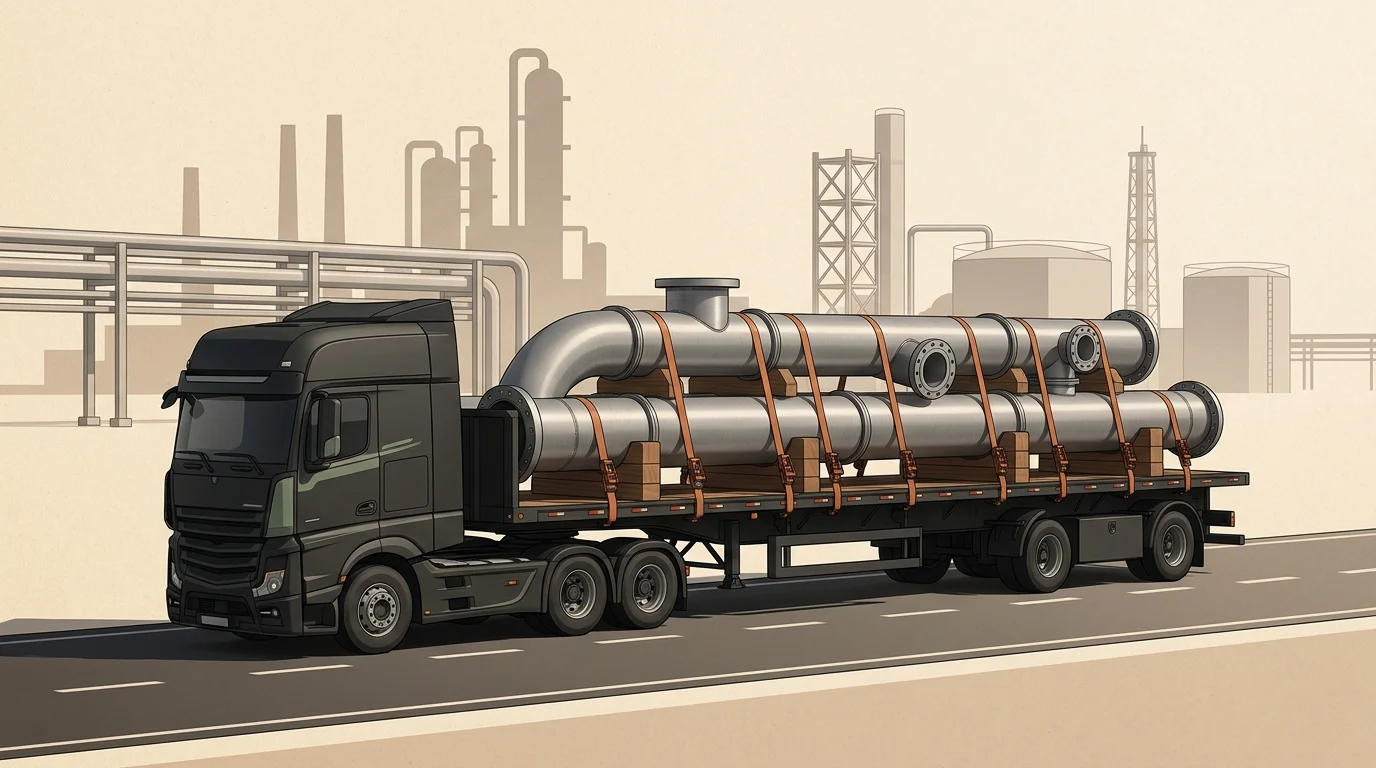
— заранее собранный в цеху кусок линии, который помещается в фуру. Место разреза между катушками станет : его сварят уже на площадке. Чем больше швов удалось увести в цех, тем дешевле и надёжнее стройка.
На чертеже. Линия разрезана на три катушки: SP-01, SP-02, SP-03. Стык FW-07 станет полевым.
03 · Цех
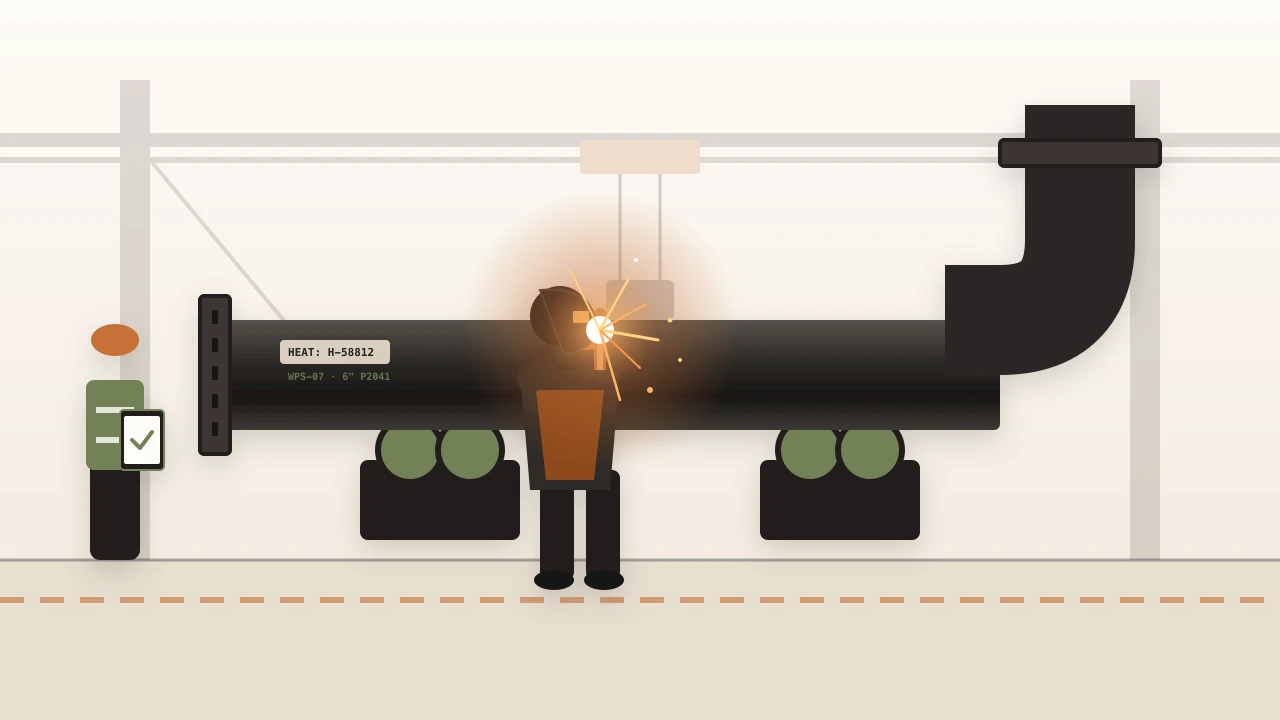
Материал сверяют по : труба и колено должны быть теми, что заложены в проект. Варит только сварщик с действующим на эту процедуру. Каждый шов осматривают, при необходимости проводят .
На чертеже. SP-01 и SP-02 изготовлены, SP-03 ещё в работе. У каждого стыка записаны сварщик и процедура.
04 · Контроль
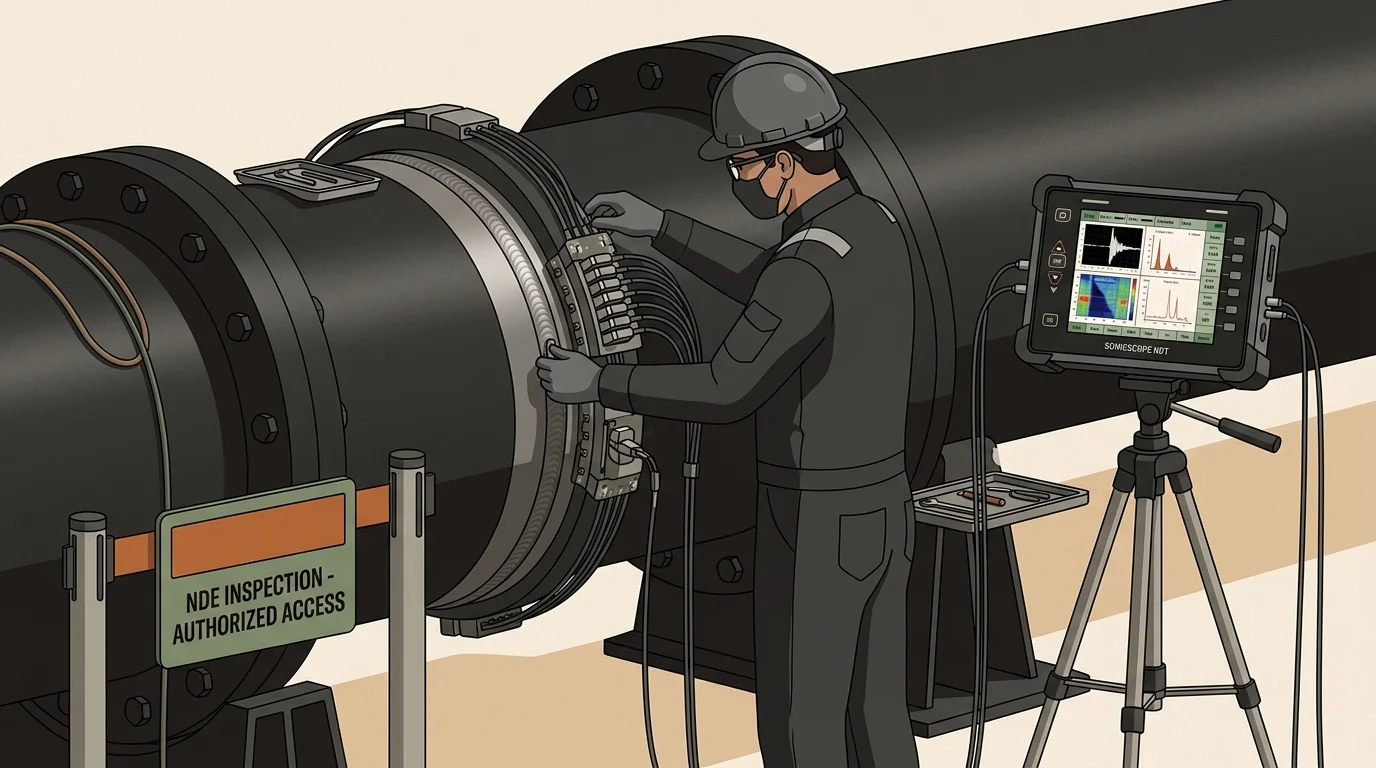
Шов проверяют, не разрушая его: рентгеном или ультразвуком. Просвечивают долю стыков, которую задаёт класс среды, — от выборки до каждого стыка. У каждого сварщика своё клеймо, поэтому по снимку видно, кто варил.
На чертеже. J-02 и J-05 приняты. J-1029 не прошёл рентген, и система сама назначила ремонт и два — J-11 и J-01, стыки того же сварщика.
05 · Монтаж
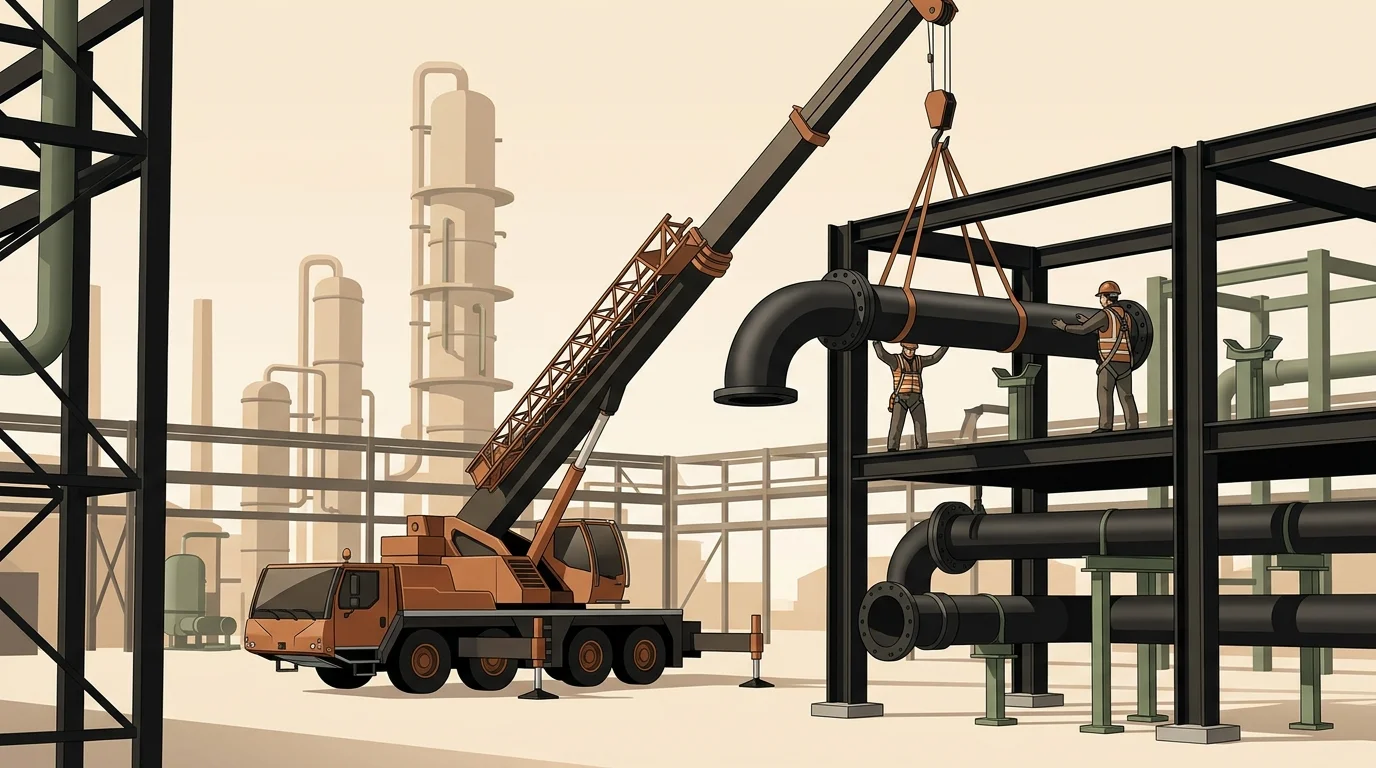
Катушки везут на площадку, поднимают краном и ставят на . Полевые стыки варят на высоте и в любую погоду — отсюда их цена и риск. затягивают с заданным моментом, а инспектор обходит линию и записывает .
На чертеже. Полевой стык FW-07 сварен, J-1029 после ремонта принят. У фланца FL-03 нет записи о затяжке, поэтому линия ещё не готова к испытанию.
06 · Испытание
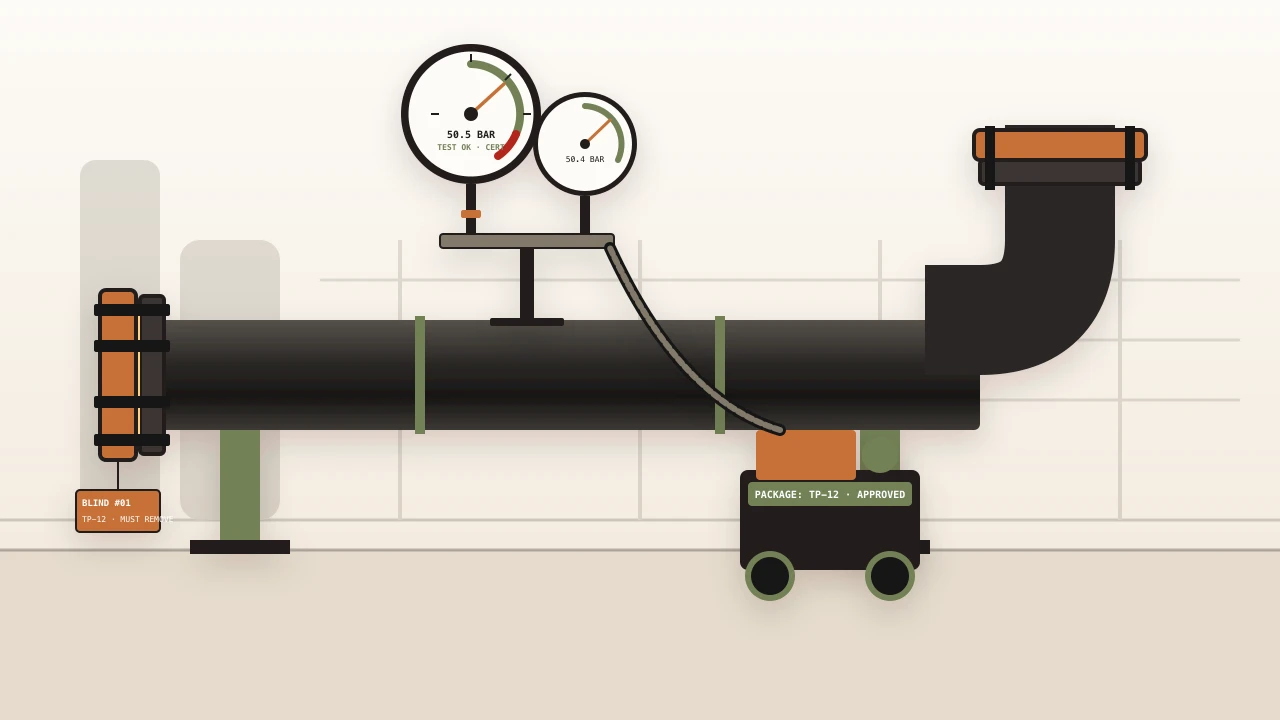
Связанные линии объединяют в и проверяют одним гидроиспытанием. Оборудование на пути отсекают временными , иначе давление его повредит. После испытания каждую заглушку снимают.
На чертеже. Линия вошла в пакет TP-12, на обоих концах стоят заглушки. Сколько поставили, столько должно быть снято.
04 · Зачем
Сегодня каждый участник ведёт свой файл и передаёт данные письмом, звонком или бумагой. С PipeQC все пишут в одну базу, а выводы система делает сама.
СЕГОДНЯ · У КАЖДОГО СВОЙ ФАЙЛ
✕ данные теряются: брак не дошёл до цеха, о блокерах узнали в день испытания
С PIPEQC · ОДНА БАЗА
Чтобы узнать, готов ли пакет к испытанию, руководитель обходит пять человек и сводит их таблицы руками. К вечеру сводка уже устарела.
Бригада приезжает, разворачивает насосы — и выясняется, что один стык ещё не просвечен. Испытание переносят.
Срок допуска истёк, или допуск выдан на другую процедуру. На бумаге это видно, только если кто-то сверил вручную.
Лаборатория отметила брак в своём журнале и позвонила. Ремонт и проверка других стыков того же сварщика держатся на памяти одного инженера.
05 · Как устроена программа
Каждый участник работает в своём модуле, а пишут все в одну базу. Правила проекта действуют везде, а контроль NDE обслуживает и цех, и площадку.
SETUP
SPOOLING
Кто работает: спулинг-инженер
ЗамокСтрока, которая противоречит справочникам, не станет работой
передаёт катушки в цех →
FABRICATION
Кто работает: субподрядчик цеха · QC-инженер
ЗамокКатушку выпускают, только когда материал сверен, все стыки и опоры записаны, контроль и термообработка закрыты
передаёт катушки на площадку →
ERECTION
Кто работает: монтажный субподрядчик · QC · инспектор заказчика
ЗамокГотовность не ставят вручную: сварено, на опорах, контроль и термообработка закрыты
передаёт линии в пакет →
TEST PACK
Кто работает: координатор испытаний · бригады заглушек и обхода
ЗамокПакет не допускают к испытанию, пока открыто хоть одно условие готовности
NDE
REPORTS
06 · Как работает
PipeQC не просто хранит записи. Правила проекта задаются один раз, и дальше система не принимает то, что им противоречит, и сама назначает следующие шаги.
Допуск сварщика привязан к процедуре и имеет срок. Если на дату сварки допуск истёк или выдан на другую процедуру, запись не примется. Процедура, в свою очередь, должна быть допущена для материала катушки.
Стык J-1029 · сварка
Сварщик
Запись не примется: допуск WLD-22 истёк до даты сварки
Инспектор отмечает брак и обязан указать код дефекта. Всё остальное система назначает по правилам проекта, без писем и без памяти QC-инженера.
ЛАБОРАТОРИЯ · ОДНА ЗАПИСЬ
J-1029 · RT · Отклонён
Дефект: непровар корня, 6 мм
без кода дефекта запись не принимается
↓ PipeQC по правилам ↓
R1 · Ремонт этого стыка
Обязательный повторный контроль после ремонта
R2, если не прошёл R1; третьего ремонта не бывает
T1 · T2 · Два трассера
Ещё два стыка того же сварщика уходят на контроль
ЕСЛИ 4 БРАКА ИЛИ БРАК НА ТРАССЕРЕ 2-ГО УРОВНЯ
Сварщик на 100% контроль
Проверяется каждый его стык, а не выборка
БЕЗ СИСТЕМЫ
Эта цепочка живёт в переписке и в памяти QC-инженера. Один пропущенный трассер — непроверенный шов на работающем заводе.
07 · Чем помогает
Пакет допускают к гидроиспытанию, только когда закрыты все условия. PipeQC пересчитывает их при каждой записи и называет, что именно держит пакет и чья это зона.
TEST PACK TP-12 · 7 ЛИНИЙ
Не готов · 2 причины
Субподрядчик видит только свою зону площадки. Ограничение задано на уровне строк базы, а не кнопок в интерфейсе, поэтому обойти его через другой экран нельзя.
08 · Отчётность
Журналы и досье для заказчика не собирают из переписки и таблиц. PipeQC формирует их из текущих записей проекта: PDF — на печать и подпись, XLSX — для правки и своих расчётов.
Каждый стык текущих ревизий: место, размер, WPS, клейма сварщиков, дата, NDE, термообработка, плавки.
Метод, объём, партия, лаборатория, результат и номер заключения по каждому требованию.
Недоделки категории X по пакетам испытаний, открытые и закрытые.
Система, среда и давление испытания, стыки, готовность и даты по каждому пакету.
Сдаточное досье
Всё, что просит заказчик при сдаче пакета, в одном файле. Акт испытания идёт заготовкой: линии, среду, вид испытания и давление подставляет система, замеры и подписи вписывают от руки.
В XLSX те же разделы листами, кроме акта. Файл собирается из актуальных данных проекта в момент скачивания, поэтому всегда отражает текущее состояние пакета.
09 · Это настоящий продукт
От списка катушек в производстве до ремонтного контроля и готовности к испытанию — три экрана одного проекта в текущей версии PipeQC. Прогресс, статусы и готовность рассчитаны системой по производственным записям.
01 / Производство
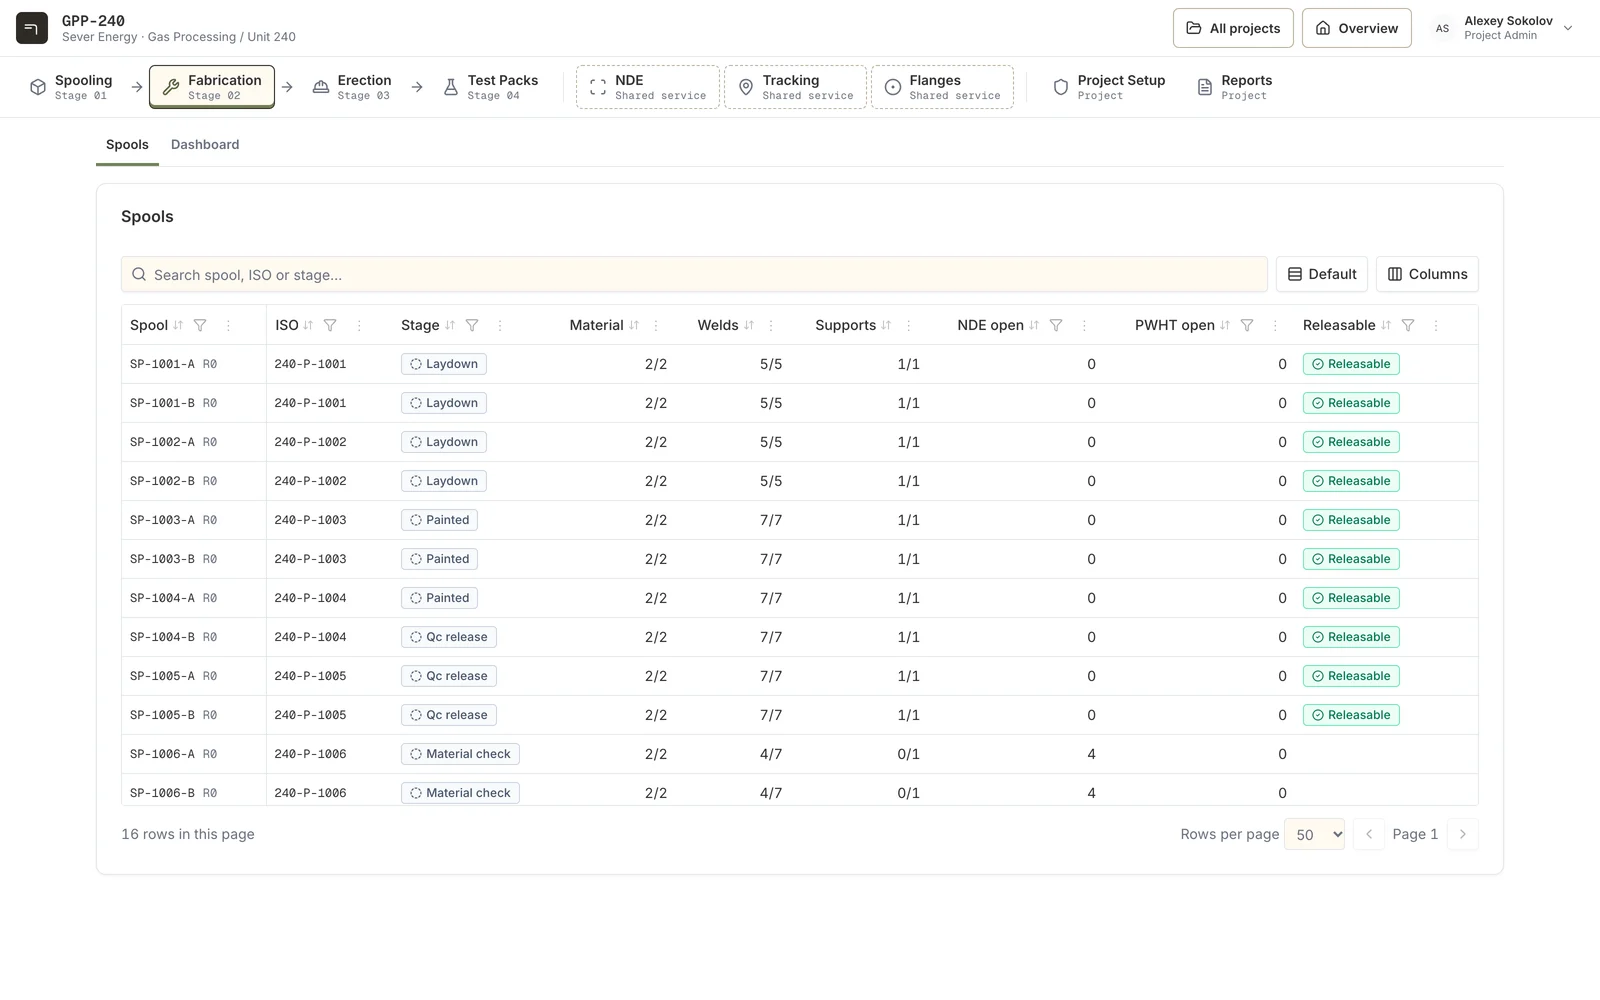
Материалы, сварка, опоры, открытый контроль и готовность к выпуску — в одном списке катушек.
Рабочий интерфейс PipeQC · компания и проектные данные вымышлены02 / Контроль качества
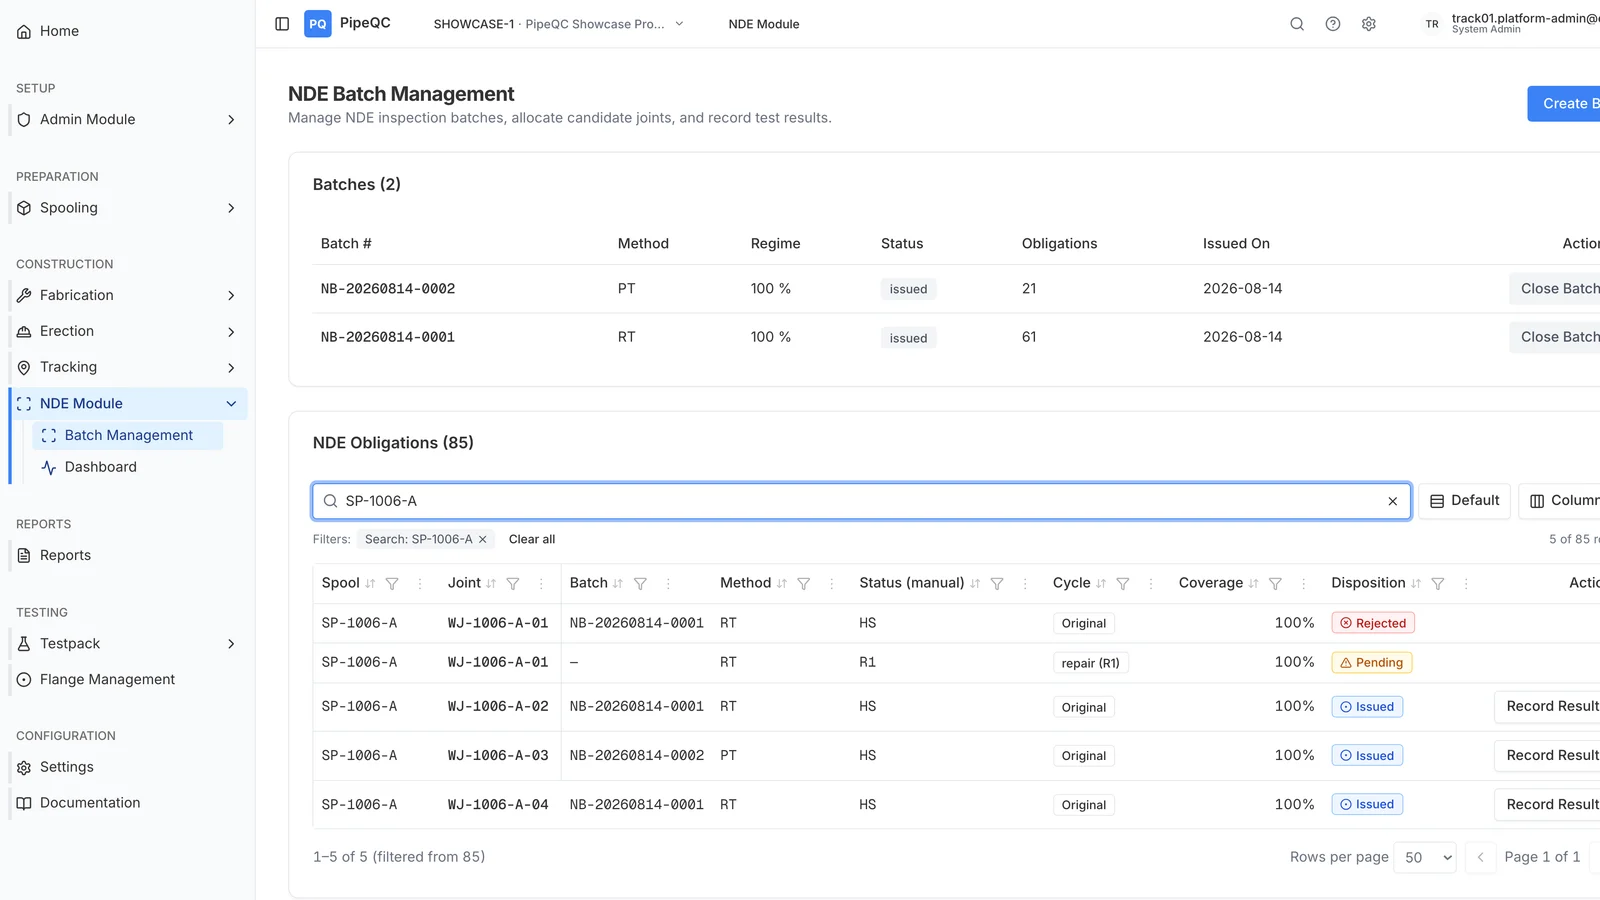
Результат инспекции, ремонтный цикл R1 и дополнительный контроль — в одной рабочей очереди.
Рабочий интерфейс PipeQC · компания и проектные данные вымышлены03 / Монтаж
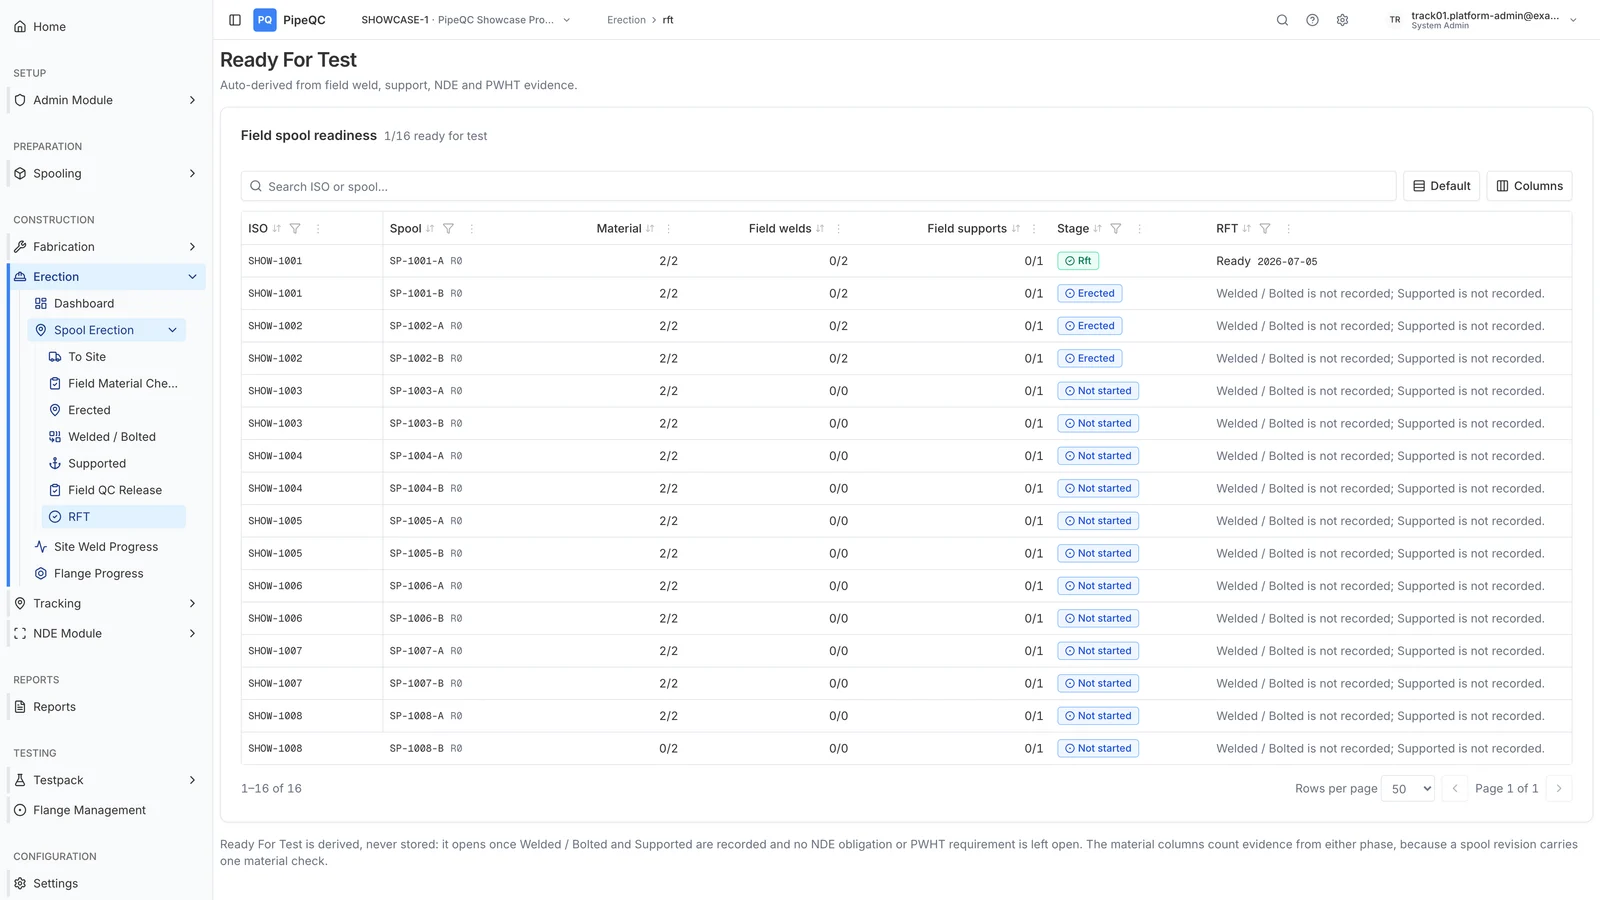
Система показывает готовность катушки и открытые работы, которые мешают перейти к испытанию.
Рабочий интерфейс PipeQC · компания и проектные данные вымышлены10 · Возможности платформы
Все модули и алгоритмы протестированы на реальных производственных сценариях и готовы к запуску на объекте.
11 · Внедрение
Бесплатно
Пилот бесплатный: одна установка или один контур тест-пакетов. Критерии успеха фиксируем до старта.
Запросить бесплатный пилотИзометрия
Объёмный чертёж одной линии, развёрнутый на плоскость. На нём пронумерованы все детали и стыки, внизу — их спецификация.
Стык
Место, где две детали трубы соединены сваркой. На крупном заводе их десятки тысяч, и у каждого свой номер.
Процедура сварки (WPS)
Утверждённый «рецепт» сварки: материалы, режим, подогрев, нужна ли термообработка. Варить можно только по допущенной процедуре.
Неразрушающий контроль (NDE)
Проверка шва без его разрушения: рентген, ультразвук, капиллярный и магнитный методы.
Катушка (spool)
Заранее собранный в цеху кусок линии с собственным номером, который помещается в фуру.
Полевой стык
Стык между катушками, который варят на площадке при монтаже, а не в цеху. Он дороже и сложнее цехового.
Номер плавки
Номер партии металла, из которой сделана деталь. По нему деталь сверяют с сертификатом и списком материалов проекта.
Допуск сварщика
Подтверждённое право варить по конкретной процедуре, со сроком действия. Без действующего допуска сварщик варить не может.
Термообработка (PWHT)
Нагрев шва после сварки, чтобы снять напряжения в металле. Нужна не всегда — это задаёт процедура.
Трассер
Дополнительный стык того же сварщика, который отправляют на контроль после брака, чтобы проверить, не системная ли это ошибка.
Опоры
Конструкции, на которых лежит и к которым крепится труба. Без готовых опор катушку не поднимают.
Фланец
Болтовое соединение труб или трубы с оборудованием. Болты затягивают с заданным моментом: перетянешь — сорвёшь резьбу, недотянешь — потечёт.
Недоделка (punch)
Замечание инспектора при обходе линии. Блокирующие недоделки закрывают до испытания.
Пакет испытаний (test pack)
Группа связанных линий, которую испытывают одним гидроиспытанием.
Заглушка (blind)
Временная пластина во фланце, которая отсекает оборудование на время испытания. После испытания её обязательно снимают.
Готовность к испытанию (RFT)
Ready for test: катушка сварена, стоит на опорах, контроль и термообработка закрыты. В PipeQC это расчёт, а не отметка.
Запуск PipeQC
Расскажите, как сейчас ведёте журналы стыков и готовите тест-пакеты. Продемонстрируем систему на вашем процессе и запустим бесплатный пилот на одном контуре.